

Установка алмазного бурения: принцип работы и выбор
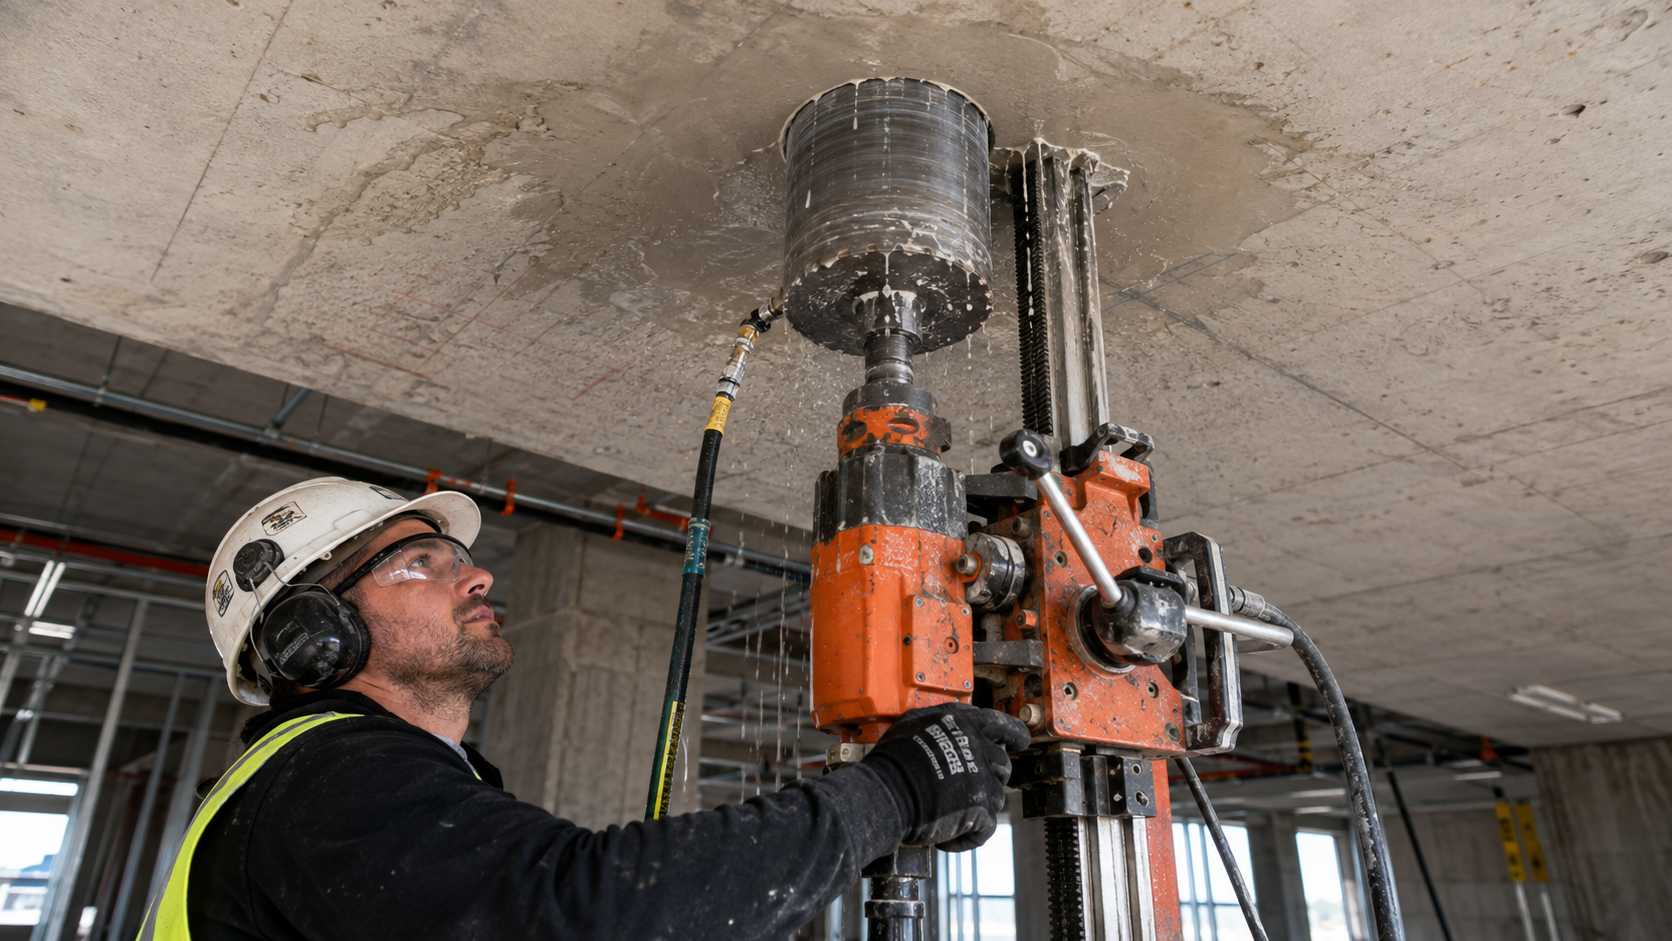
Установка алмазного бурения подбирается по четырём параметрам: тип привода (электрический 220 В, 380 В или гидравлический), максимальный диаметр коронки, тип посадки шпинделя и совместимость со станиной. Правильный выбор этих параметров определяет, справится ли оборудование с задачей на объекте или станет источником простоев и перерасхода коронок.
Характерная ситуация: подрядчик получает заказ на бурение 200 отверстий ⌀ 132 мм под вентиляционные проходки в монолитных перекрытиях толщиной 250 мм с армированием ⌀ 16 мм. Для этого нужна трёхфазная установка мощностью не менее 3 кВт, станина с анкерным или вакуумным креплением, коронка 1 1/4" UNC длиной 450 мм и система подачи воды. Если вместо трёхфазной установки использовать однофазную на 220 В мощностью 2 кВт, скорость бурения упадёт вдвое, двигатель будет перегреваться на каждом третьем-четвёртом отверстии, а ресурс коронки сократится из-за неравномерной нагрузки.
Устройство установки: бормотор, станина, коронка
Установка алмазного бурения (алмазная буровая установка, diamond core drill rig) состоит из трёх основных компонентов: бурового двигателя (бормотора), направляющей станины (стойки) и алмазной коронки. Бормотор вращает коронку на заданных оборотах, станина обеспечивает осевую подачу и фиксацию на поверхности, коронка выполняет собственно бурение.
Бормотор содержит электрический или гидравлический двигатель, многоскоростной редуктор и шпиндель с водоподводом. Через внутренний канал шпинделя вода поступает в полость коронки, охлаждает алмазные сегменты и вымывает буровой шлам. Шпиндель имеет резьбовую посадку для коронки: стандартная 1 1/4" UNC используется на большинстве установок, проприетарная система BL применяется на моделях HILTI DD 250-CA и DD 350-CA. Переход между типами посадки выполняется через адаптеры.
Станина состоит из основания (опорной плиты), вертикальной колонны и каретки с зубчатой рейкой. Каретка перемещается по колонне вращением штурвала (ручная подача) или с помощью автоподачи (моторизованная подача, например HILTI DD AF-CA H). Основание крепится к поверхности анкерным болтом через заранее пробуренное отверстие ⌀ 16–20 мм или вакуумной плитой (при бурении коронками до 200–300 мм без анкерного крепления). Наклон колонны регулируется для бурения под углом до 45°.
Согласно рекомендациям IACDS (International Association of Concrete Drillers and Sawers), использование станины обязательно при бурении коронками диаметром более 100 мм. При меньших диаметрах допускается ручное бурение (без станины), но только при наличии у оператора достаточного опыта и муфты проскальзывания на установке, которая предотвращает заклинивание коронки и передачу реактивного момента на руки.
Электрический или гидравлический привод
Выбор типа привода зависит от диапазона диаметров, условий на объекте и интенсивности эксплуатации. Электрические установки покрывают 90% задач в гражданском и промышленном строительстве, гидравлические применяются для отверстий большого диаметра и работ в специальных условиях.
Электрические установки (220 В и 380 В)
Однофазные установки (220 В) мощностью 1,5–3 кВт рассчитаны на бурение отверстий диаметром до 160–200 мм. Одна-две скорости, масса двигателя 5–10 кг. Модели этого класса (Husqvarna DMS 160, KEOS KS-100, KEN 6110B, BYCON UNI-200DB) удобны при работе на жилых объектах, где доступна только бытовая розетка, и при бурении малых диаметров: проходки под кабели, трубы отопления ⌀ 32–62 мм, установка анкеров. Ограничение: при диаметрах более 120–130 мм в армированном бетоне однофазный двигатель работает на пределе, и ресурс коронки снижается.
Трёхфазные установки (380 В) мощностью 3–5,3 кВт предназначены для диаметров 50–500 мм. Три-шесть механических скоростей (до 10 электронных у HILTI DD 350-CA) обеспечивают оптимальные обороты для каждого диаметра: 800–1200 об/мин для коронок ⌀ 32–62 мм, 400–700 об/мин для ⌀ 82–152 мм, 150–350 об/мин для ⌀ 200–500 мм. HILTI DD 250-CA (3,2 кВт, 12–500 мм, 4 скорости, крутящий момент до 129 Нм) и DD 350-CA (3,5 кВт, 52–350 мм, функция Cut Assist) обеспечивают серийное бурение в промышленных объёмах. Husqvarna DMS 240 (2,4 кВт, до 250 мм, 3 скорости) и Cedima P-2000 работают в среднем сегменте.
Преимущество электрического привода: компактность, малый вес, низкая стоимость обслуживания. Ограничение: необходимость электросети на объекте (220 В или 380 В) и снижение эффективности при длительном бурении в тяжёлых условиях (бетон класса B40 и выше, густое армирование ⌀ 25–40 мм).
Гидравлические установки
Гидравлический привод обеспечивает максимальный крутящий момент при любых оборотах и возможность длительной непрерывной работы. Маслостанция мощностью до 45 кВт создаёт давление до 235 бар, гидромотор передаёт усилие на шпиндель. Диаметр бурения до 1000–1500 мм. Масса двигателя 15–25 кг, станины для гидравлических установок имеют усиленную двухколонную конструкцию.
Husqvarna DM 406 HL, DM 700 и HILTI DD 500 применяются для бурения крупных отверстий: люки, шахты, технологические проёмы. Гидравлические установки используются при подводном бурении и в взрывоопасных средах, где электрооборудование запрещено. Недостатки: высокая стоимость комплекта, значительная масса (маслостанция + РВД + двигатель: 200–500 кг), необходимость подключения маслостанции к сети 380 В.
Для большинства задач гражданского строительства (проходки ⌀ 32–350 мм) гидравлическая установка избыточна. Её область применения начинается там, где заканчиваются возможности электрических машин: диаметры свыше 400–500 мм и бурение в сверхпрочном бетоне (атомные станции, гидротехнические сооружения).
Сравнительная таблица
|
Параметр |
Электрическая (220 В) |
Электрическая (380 В) |
Гидравлическая |
|
Мощность |
1,5–3 кВт |
3–5,3 кВт |
До 45 кВт |
|
Макс. диаметр бурения |
160–200 мм |
250–500 мм |
1000–1500 мм |
|
Количество скоростей |
1–2 |
3–10 |
Бесступенчатая |
|
Масса двигателя |
5–10 кг |
10–18 кг |
15–25 кг |
|
Масса комплекта |
25–40 кг |
40–80 кг |
200–500 кг |
|
Питание |
220 В, 1 фаза |
380 В, 3 фазы |
Маслостанция (380 В / ДВС) |
|
Основное применение |
Кабели, мелкие проходки, анкера |
Вентиляция, трубы, серийное бурение |
Люки, шахты, подводное бурение |
Алмазные коронки: подбор под установку и материал
Алмазная коронка подбирается по трём критериям: диаметр отверстия, тип посадки на шпиндель и характеристики разрезаемого материала. Несоответствие хотя бы одного из этих параметров приводит к снижению ресурса или невозможности выполнить задачу.
Стандартная посадка для профессиональных буровых установок составляет 1 1/4" UNC (дюйм с четвертью, резьба UNC). Этот размер используется на оборудовании Husqvarna, Cedima, WEKA, KEOS, BYCON, Dr. Schulze и большинстве других производителей. HILTI применяет проприетарную систему BL (быстрозажимной патрон без ключа), а также стандартные хвостовики на старых моделях DD 130, DD 160. Для использования коронок 1 1/4" UNC на установках HILTI с патроном BL необходим переходной адаптер.
Тип алмазного сегмента определяется материалом бурения. Для железобетона с армированием ⌀ 12–25 мм используются сегменты с мягкой связкой (матрицей), которая обеспечивает самозатачивание: изношенный слой алмазов сбрасывается, обнажая свежие зёрна. Для бетона без армирования и абразивных материалов (кирпич, песчаник) подходят сегменты с твёрдой связкой, которые медленнее изнашиваются. Установка коронки с твёрдой связкой на железобетон с густым армированием приведёт к «замыливанию» сегментов: алмазные зёрна затупятся, не успев выпасть из матрицы, и коронка перестанет бурить.
Ресурс коронки по железобетону со средним армированием составляет 15–30 погонных метров бурения для коронок ⌀ 82–152 мм и 8–15 п.м. для коронок ⌀ 200–350 мм. При высоком армировании (⌀ 25–40 мм, шаг 100 мм) ресурс снижается в 1,5–2 раза. Коронки серии ANTIBETON с оптимизированной концентрацией алмазов в сегменте обеспечивают стабильную скорость бурения при работе по тяжёлому армированию.
Станина и крепление: от чего зависит точность
Станина обеспечивает два условия качественного бурения: жёсткую фиксацию оси вращения коронки перпендикулярно (или под заданным углом) к поверхности и равномерную осевую подачу. Без станины коронка «гуляет» по поверхности при забуривании, отверстие получается овальным, и на входе образуются сколы.
Основные способы крепления станины: анкерный (распорный анкер через отверстие ⌀ 16–20 мм в основании), вакуумный (вакуумная плита, работающая от ручного или электрического насоса) и распорный (между полом и потолком). Анкерное крепление наиболее надёжно и выдерживает реактивный момент при бурении коронками до 500 мм. Вакуумное крепление удобно, когда нельзя повреждать поверхность, но ограничено диаметром коронки до 200–300 мм и работает только на гладких, ровных основаниях.
По данным сервисных инженеров «ТехАналог», около 60% обращений по замене шпинделя на установках HILTI DD 350-CA связаны не с заводским дефектом, а с систематическим превышением нагрузки при бурении армированного бетона коронками ⌀ 200–300 мм без надёжного крепления станины. Когда анкер «проворачивается» в бетоне, станина смещается, ось коронки отклоняется от вертикали, и на шпиндель действует боковая нагрузка, на которую подшипники не рассчитаны.
Подача воды и режимы бурения
Подача воды в зону бурения обязательна при работе с алмазными коронками стандартной конструкции. Вода выполняет три функции: охлаждает алмазные сегменты (температура в зоне контакта без охлаждения достигает 700–900 °C, что разрушает связку сегмента), вымывает буровой шлам из кольцевого зазора между коронкой и стенками отверстия, снижает пылеобразование.
Оптимальный расход воды при бурении составляет 2–6 л/мин в зависимости от диаметра коронки и глубины отверстия. Для коронок ⌀ 32–82 мм достаточно 2–3 л/мин, для ⌀ 102–200 мм расход увеличивается до 3–5 л/мин, для ⌀ 250–500 мм требуется 5–8 л/мин. Вода подаётся из напорного бачка (ёмкость 10–17 л, давление создаётся ручным насосом) или от водопровода через регулятор давления. Давление воды на входе в шпиндель не должно превышать 3–6 бар; избыточное давление может повредить уплотнения водоподвода.
Сухое бурение допускается только коронками специальной конструкции с увеличенным количеством сегментов (12–16 вместо 6–10) и вентиляционными отверстиями в корпусе. Максимальный диаметр при сухом бурении ограничен 150–180 мм. Ресурс коронки при сухом бурении в 1,5–2 раза ниже, чем при мокром. BYCON UNI-200DB и ряд моделей KEOS поддерживают режим сухого бурения с функцией микроудара, которая помогает коронке проходить неармированный бетон, газобетон и кирпич.
Типичные ошибки и причины поломок
Работа без станины при диаметрах более 100 мм перегружает подшипники шпинделя боковыми усилиями. Стандартный подшипниковый узел бормотора рассчитан на осевую нагрузку; при ручном бурении оператор неизбежно создаёт радиальное усилие, которое ускоряет износ подшипников в 3–5 раз. Ремонт шпиндельного узла сопоставим по стоимости с покупкой новой станины.
Неправильный выбор скорости вращения встречается часто. Каждому диаметру коронки соответствует свой диапазон оборотов: если на коронку ⌀ 250 мм подать 1000 об/мин (рассчитанных на ⌀ 52 мм), линейная скорость сегментов превысит допустимую, алмазы будут полировать бетон вместо того, чтобы его разрушать, сегменты перегреются и отпадут. Производители указывают рекомендуемые обороты для каждого диаметра в инструкции; при отсутствии данных можно ориентироваться на линейную скорость сегментов 2–3 м/с как оптимальную.
Недостаточная или избыточная подача воды одинаково вредна. При расходе менее 1,5–2 л/мин коронка перегревается, шлам спекается в кольцевом зазоре и блокирует вращение. При избыточном давлении (более 6 бар) вода размывает связку сегмента быстрее, чем успевают сработать алмазные зёрна, и ресурс падает.
Использование изношенных угольных щёток приводит к падению мощности и нестабильной работе электродвигателя. ГОСТ IEC 60745-1-2014 устанавливает требования к безопасности ручного электроинструмента и рекомендует контролировать износ щёток каждые 50–100 моточасов. Замена щёток занимает 10–15 минут и предотвращает дорогостоящий ремонт коллектора.
Рекомендация специалиста
При серийном бурении отверстий ⌀ 132 мм в перекрытиях толщиной 250 мм (монолитный железобетон B25, арматура ⌀ 16 мм, шаг 200 мм) используйте трёхфазную установку мощностью не менее 3 кВт с коронкой 1 1/4" UNC длиной 450 мм. Установите вторую скорость (500–700 об/мин) и обеспечьте расход воды 3–4 л/мин. Крепите станину анкером, а не вакуумной плитой: при 200 отверстиях вакуумная плита потребует идеально ровной поверхности на каждой точке, а перекрытия после опалубки редко бывают гладкими. Перед забуриванием убедитесь, что каретка свободно ходит по колонне без заеданий, а штурвал вращается без усилий. Первые 10–15 мм бурите на пониженных оборотах (первая скорость), чтобы коронка «зацепилась» за поверхность и не ушла в сторону. После забуривания переключайтесь на рабочую скорость. При подходе к арматуре (ощущается по изменению звука и вибрации) не увеличивайте давление на каретку: дайте коронке пройти стержень на рабочей подаче. Чрезмерное давление перегружает двигатель и может привести к обрыву сегмента.
Никакого спама, все по делу